

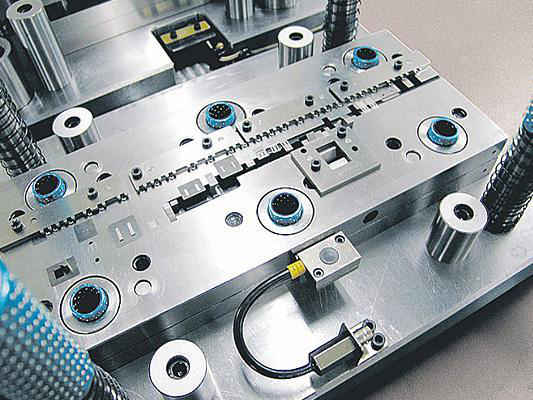
隨著衝壓行業工人工資水平的不斷高,降低衝壓的人工製造成本已經成為五金衝壓廠商當務之急。現在越來越多部品開始使用五金衝壓連續模,使用連續模可以很好的建立低成本高效率的自動化衝壓生產線。而由於連續模要求精密、部件複雜。在製造時需要注意的問題相對於一般衝壓模具而言更為考究,這主要表現在以下幾個方面:
1.衝壓時,先用固定擋料銷初步定位,落料時用裝於模內的導正銷保證條料的準確定位。
連續模盡量加擋料、側刃等步距定位裝置
對於多凸模衝壓模具,可根據凸模尺寸大小做成不同高度的凸模,形成蹊徑式,它可避免各凸模衝壓力的最大值同時產生,可有效降低模具的衝壓力,減少衝床的負荷。
2.衝孔較多時,小凸模的長度不宜過大
在高精度的連續衝壓模中,常用衝預衝孔,然後在各工步採用導正銷對卷料導正的方法。為此,連續衝壓模的導正銷直身長度應為:導正銷固定模板的厚度+1個材料的厚。必需留意導正銷的長度不能過大,進入導正孔的長度也不能過大,否則會引起模具送料不暢,帶料等情況。連續模中,常用的定位裝置有固定擋料銷、導正銷、導板、側刃等幾種形式。側刃是用以控制每步條料送進的間隔。常用的定位裝置有導正銷、初始擋料銷、側刃、導銷等,其中導正銷是連續模中應用較廣的一種精密定位方法,它與誤送檢測傳感器使用還可以報警停機,起保護模具的作用,因此,在連續衝壓模中常常使用。否則,就會形成衝大孔時材料擠壓小凸模,小凸模因剛性不足而震斷。
3.連續模的導正銷(引導針)不宜過長
用連續模衝壓工件,必需解決條料的正確定位題目,保證連續模的步距一致,才有可能衝出合格的制件。
為了控制送料步距,連續模必需有較好的定位裝置。這時,所用導正銷的直徑通常是∮1.2~6mm。但要留意,對於蹊徑凸模,為了保證凸模有足夠的剛度,尺寸小的凸模應製造得短一些,大的做長一些,兩者相差一個高度為板料厚度)。這樣衝壓時先衝大孔後衝小孔。側刃長度應即是步距長加0.05-0.5mm,詳細視材料厚度決定。
深圳市誠瑞豐科技股份有限公司專業的模具設計和製作團隊,23年來專注於高端的五金衝壓連續模的研發和製作。模具車間的所有設備均為進口機床,賦能未來,致力於為各大成品廠商提供高效、精密、尖端的五金模具產品及定制化生產解決方案。咨詢熱線:0755-29881268



 官方微信