

精密衝壓五金模具的加工,對鑽孔精度的要求非常高,控制好鑽孔精度,有助於提升模具的品質,衝壓出品質更好的五金件。對精度的控制,必須要確保划線、衝眼和起鑽的精准度。
一、底孔精度的控制
首先,控制畫線精度。檢查高尺度針腳的鋒利程度,要一次性畫線完成,線條細而深。
然後,控制精密衝壓五金模具加工衝眼的精度。在打樣衝眼的過程中,將樣品沿著畫線凹槽十字中心位置移動,當乾到樣品頂尖位置有凹陷的感覺時,說明樣品正處於十字中心的位置,此刻樣品必須垂直,操作員應輕敲樣品,再進行衝眼。衝眼結束後,要檢查位置是否精確,如不夠精確,需要重新調整參數和衝眼工具。
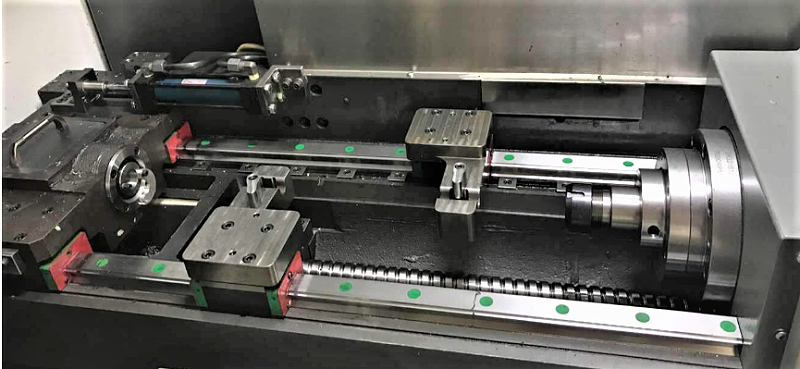
最後,控制起鑽的精度。先用鑽頭在五金模具標記位置鑽出一淺坑,測量鑽孔位置和質量是否達標,如果不達標,反復進行調整,直至符合要求。注意橫刃較長的鑽頭,容易導致鑽孔中心偏高,此情況建議在滿足鑽孔要求的情況下,盡量選擇幾乎沒有橫刃的鑽頭。
二、擴孔精度的控制
上述對模具低孔精度的控制,是為了擴孔打下基礎,採用合理措施控制模具擴孔精度尤其重要。
首先,要將擴孔鑽頭磨小,增強它的自動定心效果,並不斷降低擴孔精度和切削力;其次,調節鑽孔設備,讓鑽頭向下逐漸靠近已打好的底孔端口,並進行微調,讓鑽頭刃口完全解除底孔。最後,開啓鑽床開關,進行模具鑽孔加工。
深圳市誠瑞豐科技股份有限公司,一家已經立足市場23年的精密衝壓五金模具廠,擁有獨立的模具研發製作部門,對生產週期和品質的把控十分到位。在5G通信基站、智能家居、智能機器人、汽車五金件、醫療設備、儲物櫃、ATM機等領域為客戶提供各種產品的解決方案,與客戶合作共贏,互惠共利。 歡迎來電合作:0755-29881268 、13825200700



 官方微信