

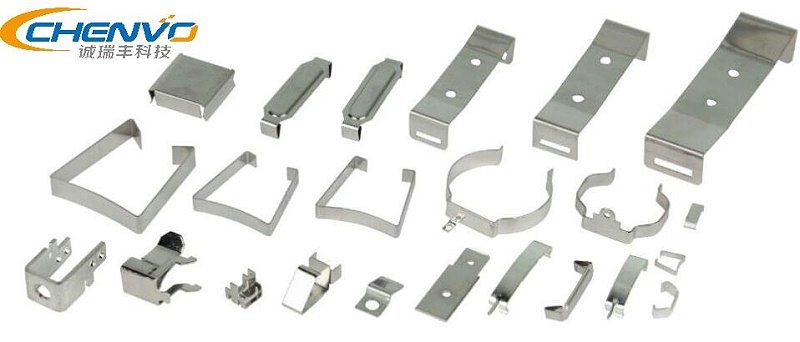
五金衝壓件是通過機械自動化生產加工出來的,只要調整好工序,所有的加工工序都是自動完成的,但是在衝壓過程中難免會出現一些不良品。衝壓的時候經常會遇到一些不規則的衝壓件,比如衝壓件起皺,變形等各種不良因素。那麼影響五金衝壓件起皺的原因有哪些呢?請往下看。
1 壓邊力度大小不均導致起皺
當在零件周圍均勻產生皺紋時,應確定壓制力不足,並可通過逐漸增加壓制力來消除皺紋。當錐形和半球形零件拉伸時,大多數材質在拉伸開始時懸浮。邊壁容易起皺,因此除了增加壓邊力外,還應用來增加鋼板的內徑拉應力,消除皺紋。
2 拉伸深度過大導致起皺
材料流動阻力沿模具表面的分布與拉深直接相關。在凹凸曲線位置,過大的拉深會導致變形抗力和皺紋分布不均,應盡量避免。
3 凹模圓角半徑過大導致起皺
模具的圓角半徑太大,並且坯料通過五金衝壓模半徑流入衝壓模中的是抗彎曲性,這導致彎曲變形較小。抗彎性越小,引起皺紋的可能性越大。彎曲變形小的凹模的抗彎性越大,起皺的可能性越小,但容易引起工件的開裂和拉伸。
那麼在五金衝壓的過程中有效防止衝壓件起皺的解決方法是甚麼呢?
1 合理的使用拉延筋
在衝壓表面設置拉筋是調整和控制變形抗力的有效方法。拉拔筋能很好地調節材料的流動,使拉拔過程中各部分材料的流動阻力均勻,使流入腔中的材料量適合零件的需要,防止更多的起皺和更少的開裂。對於形狀複雜的曲面拉伸件,尤其是法蘭較小的曲面拉伸件,應設置拉筋,以提高拉伸的徑向拉應力,控制起皺。拉筋應設置在徑向拉應力較小的位置,即金屬板易於流動的位置。對於法蘭較小的零件,為了設置拉筋,可以適當增加一些材料(工藝補充材料),在修邊時可以將該零件拆下。對於拉深差較大的拉深件,應在進料少的部位設置拉深筋,使該部位多餘的材料能組織拉入模腔,防止起皺。
2 使用理想的壓料裝置
當使用按壓裝置時,按壓裝置緊緊地按壓坯料的變形部分並作用於按壓力以防止凸緣部分拱起並產生皺折。壓力的大小應該是合適的。壓制裝置分為兩種類型:彈性壓制材料和剛性壓制材料。彈性裝置適用於淺拉伸,剛性裝置適用於於深拉伸。
以上就是五金衝壓過程中導致起皺的原因和解決方法,各位讀者讀到這裡相信對衝壓加工出現起皺以及解決方法有很深的瞭解了。



 官方微信