

五金衝壓是一種製造技術,通過衝壓設備比如(衝床,銑床,磨床,鑽床)等對原材料進行衝壓,達到固有的形狀,在衝壓的過程中工藝有很多種,工序也比較複雜,很多人都好奇的是五金衝壓的原理是甚麼?今天誠瑞豐就為大家講解一下它的衝壓原理。
1 五金衝壓連續模帶的功能與組成
連續模是衝壓工藝要求完成的產品,安排在同一套模具上進行衝壓。連續模中使用的材料是卷材。材料由送料機等距離送至模具內各工程站進行衝壓,成品在最終工程站完成。在連續模中,材料分階段加工:衝壓、分離、彎曲等,多餘的連接各工程站半成品的材料稱為材料帶。一般來說,材料帶是指在模帶區從半成品到成品,連接各工程站的部分。料帶由一定的孔和安全寬度的料組成。定位孔的主要功能是使物料均勻地送到各工程站進行衝壓加工,保證衝壓加工的精度。邊緣寬度的剩餘部分主要作為連接各工程站的半成品,連接各工程站的半成品,並轉移到下一工程站進行衝壓加工。
2 料帶寬度設定
磁帶的寬度主要是由於每個半成品連接和傳輸到衝壓站的穩定性。一般來說,磁帶的寬度設定為3.0毫米,也可以根據實際需要來設計。
3 中間帶料式
主要適用於尺寸要求低、五金衝壓精度低的產品。這種設計方法一般可以提高材料利用率,但相對衝壓精度和衝壓速度較差,因此一般不推薦採用這種模式設計。
4 雙料帶式
雙面帶主要是由雙面帶演變而來的,其目的是為了節省材料。在使用雙面皮帶時,必須有雙面皮帶來執行。如果加了一條並排的皮帶,就可以節省皮帶的材料.這種設計也可以使不同的衝壓產品,但五金衝壓件需要有相同數量的需求在同一時間。當安排相同的衝壓產品時,情況並非如此。
5 雙獨立料帶式
雙獨立條帶通常設計用於節省材料,並且兩個衝壓產品成對佈置以實現材料節省。也可以在一側同時按壓兩種不同的衝壓產品進行衝壓。例如,當衝壓不同的產品時,衝壓產品需要同時具有相同的所需數量。在安排相同的衝壓產品時不是這種情況。
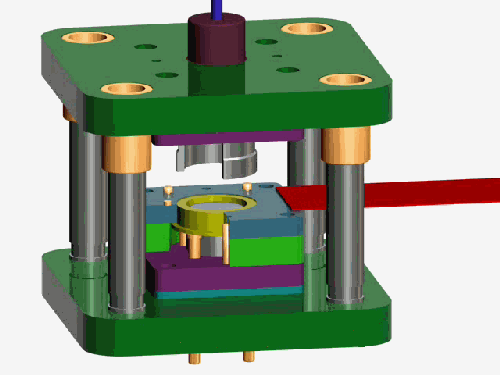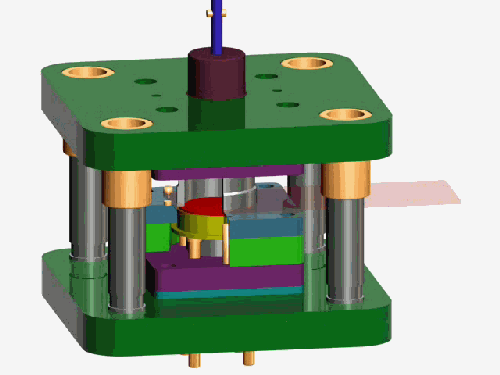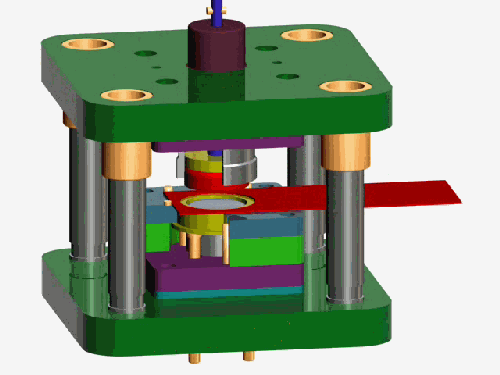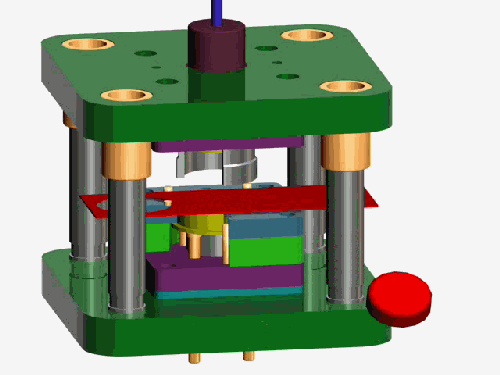
總結:五金衝壓的工作原理,就是它和固定在模具上的模具直接或交互地連接,通過模具柄與衝床滑塊連接。固定在模具上的零點構成模具,壓板固定在壓力機的台面上。上下模被引導和導向。在工作時,該帶鋼被饋送到與所述固定材料相對應的位置。當上模與滑塊一起下降時,先壓下卸料,然後將材料上的材料鼓起,凹入以獲得工件。此時,工件被卡在衝床上,頂部塊的氣味,廢物也緊緊地綁在衝床上。當上模上升時,工件通過彈簧從頂上彈射出型腔,用卸料板的彈簧彈性卸下凸模上封閉的廢料,然後將工件移除,從而完成整個衝裁過程。當工件被彈簧提起時,工件被彈簧從頂板上彈出,彈簧的彈性力從工件中取出。



 官方微信