

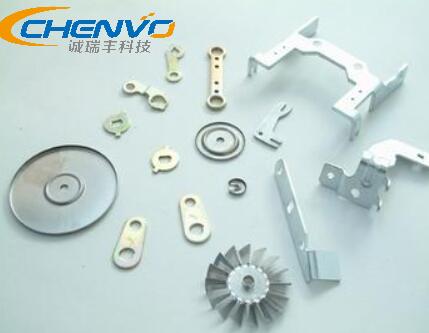
在五金衝壓的過程中五金模具是不可或缺的一個部件,因為衝壓出來的衝壓件都是由衝壓模決定的工藝以及精密度。由此衝壓模具就顯得格外的重要了。衝壓的時候五金模衝壓的噸位決定衝壓產品的性能以及工序,衝壓產品的時候很多的朋友對於五金模衝壓的噸位不是很瞭解,那麼小編就帶大家瞭解一下衝壓的噸位計算方式。
模具的噸位是由衝裁力、成形力、壓制力和脫模力之和確定的。其中,主要的力量是衝裁力。
衝力不固定。在一個衝壓過程中,衝力的變化是:當衝頭開始接觸衝壓產品時,衝力總是增加。當衝頭穿透產品材料厚度的1/3左右時,衝力達到最大值。然後,由於材料斷裂帶的出現,力將逐漸減小。因此,可以通過計算衝裁力來計算最大衝裁力。
衝裁力度的計算如下:
一般型衝力的計算公式:p=l*t*ks千克。
說明:p是衝裁所需的力,以公斤為單位。
l是衝裁產品的總輪廓周長,單位毫米。
t為料厚,單位毫米。
KS是材料的抗剪強度公斤為單位。
一般下料產品材料為軟鋼時,材料的抗剪強度為:ks=35公斤/平方毫米。
以上就是五金衝壓的噸位計算方式,一般衝壓模衝壓的噸位幾乎都是按照以上來計算的,衝壓的噸位過大容易導致衝壓件不合格比如變形,壓死的情況。



 官方微信