

復合成型是佛山五金衝壓件加工廠的工藝技術之一,目前採用數控衝壓漸進實現工藝升級,很多剛接觸這一技術的衝壓廠工程師可能不太瞭解,本文將為您仔細分析。
目前,儘管一些學者已經從成形精度和加工成本、可成形極限和可成形性以及可成形材料等方面研究和分析了數控漸進成形和衝壓的優缺點,但是沒有將數控漸進成形和衝壓結合在一起。復合成型的研究。本文提出的基於衝壓和數控漸進成形相結合的復合成形方法是:對於要成形的給定板材,首先使用衝壓工藝形成與成形板材形狀相似的規則成形區域為了提高成形效率,然後使用數控漸進成形工藝在要成形的板材上形成複雜形狀的區域。其中,複雜形狀區域包括不能通過衝壓工藝形成的形狀結構和難以加工的形狀結構或通過衝壓工藝形成所需的模具的加工成本。
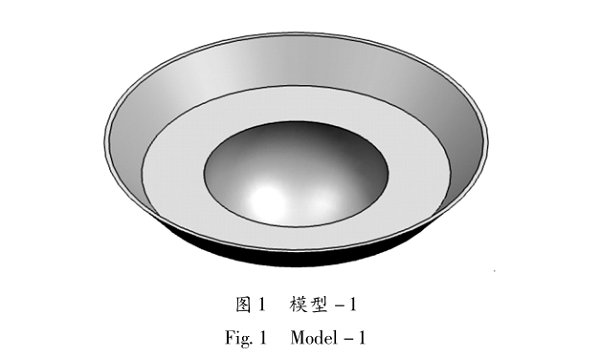
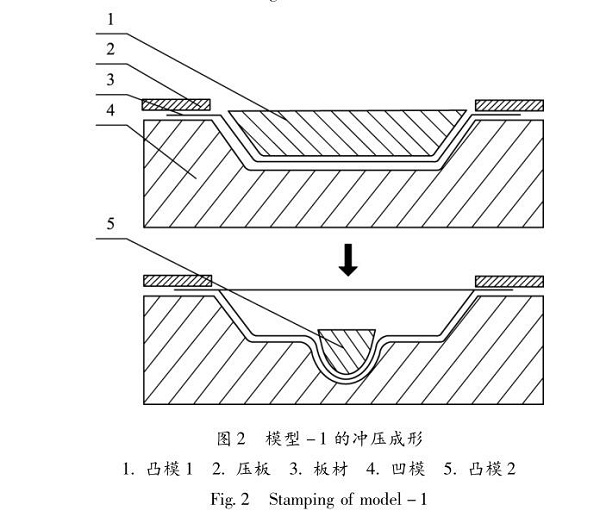
1. 對於圖1所示的鈑金零件,如果使用圖2所示的衝壓工藝進行成形,則錐形零件所需的變形超過了一次性進行的錐形零件深衝所允許的極限變形(即由於該錐形部的拉伸倍率大於一次拉伸成型的極限拉伸倍率,因此必須進行多次通過拉伸成型,這時需要製造多個模具,因此需要製造多個模具。問題是形狀像衝頭2(圖2)的彎曲模具難以製造且成本高。
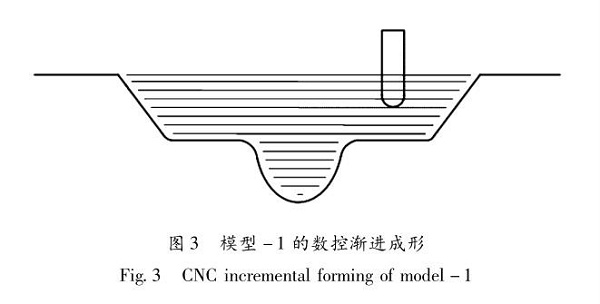
2. 相反,錐形部分的形成也可以通過如圖3所示的數控漸進成形過程進行處理。但是,如果錐形部分的體積較大,則形成過程將花費大量時間,並且僅適用於對於小批量的情況。
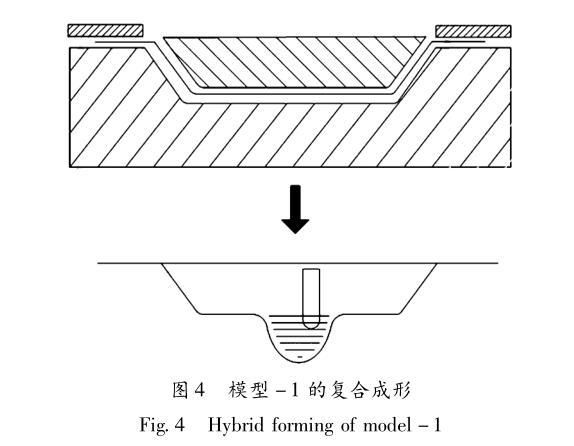
3. 為解決上述問題,綜合考慮衝壓和數控漸進成形的特點,提出了一種將衝壓和數控漸進成形相結合的復合成形方法:從金屬板材數控漸進成形的劃分策略出發減少加工時間和加工成本,將板的成形區域分為衝壓成形區域和數控漸進成形區域。如圖1所示,衝壓工藝用於成形零件的大圓桌區域,而底部的小圓桌區域則採用數控漸進成形工藝,以避免如圖4所示。複雜的模具形狀會產生許多消耗品,並且成本很高。
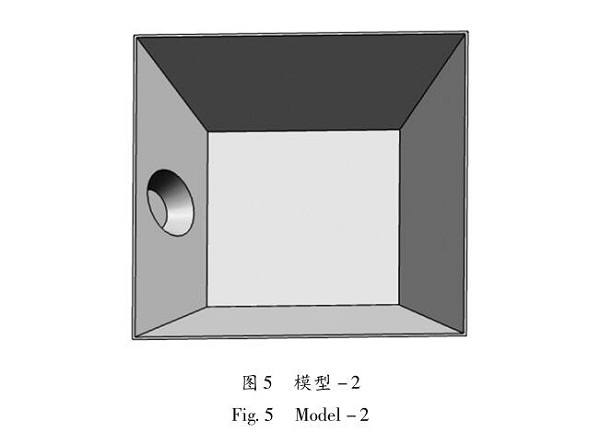
4. 此外,鈑金的形狀如圖5所示。由於側壁具有較小的圓台特徵,而模具沿Z軸移動無法接近該圓形特徵,並且較小的圓台特徵具有較大的成型角,此類鈑金僅使用衝壓工藝無法完成其形成。如果採用數控漸進成形,可以使用五軸或三軸和五軸復合漸進成形,但是需要更長的加工時間。但是,如果採用將衝壓和數控漸進成形相結合的復合成形工藝,則可以很好地完成成形,也就是說,對金屬板的四面特徵採用衝壓成形工藝,並在其上形成小的圓形平台。與衝壓工藝相比,數控成型工藝具有更高的成型極限和更好的柔性,如圖6所示。
5. 如果將衝壓成形工藝與數控漸進成形工藝最佳地結合起來,則可以利用其優勢克服其缺點,合理地進行分段成形,不僅可以節省成形成本,提高成形效率,而且可以組成更多形狀、結構複雜的工件。
各種精密五金衝壓件訂做,生產供應業務,歡迎聯繫瑞豐智櫃!



 官方微信